A hőtechnikától a bányászati teherautó-karosszériákig: Miért oldjuk meg a hegesztési repedéseket feszültségszabályozással
Ha egy nagy teherbírású bányászati billenőkocsi karosszériája meghibásodik, a repedés ritkán kezdődik az acéllemez közepén. A hegesztési varratnál kezdődik – konkrétan a hő által érintett zónában.
Ez nem bányászati probléma. Ez kohászati probléma.
És ez az a probléma, amelyet már több mint egy évtizede megoldunk – nem a bányászatban, hanem az ólom-oxid gyártósorokon, ahol a magas hőmérsékletű feszültség és a kristályszerkezet változása napi mérnöki valóság.
A figyelmen kívül hagyott kiváltó ok
A bányászati teherautók karosszériáinak legtöbb szerkezeti meghibásodását a túlterhelés vagy a nehézkes utak okolják. A terephibák elemzése azonban más történetet mesél el:a repedés a HAZ-nál kezdődik, nem a mechanikai terhelés csúcspontján.
Ez nem találgatás. Évekig tartó hőmérnöki munkából származik – olyan berendezések tervezéséből, amelyek nap mint nap kezelik a magas hőmérsékletű stresszciklusokat.
Nem bányászati berendezések gyártójaként indultunk. De megértjük, mi történik az acéllal hő és stressz hatására. És most ez a megértés határozza meg az építkezéstnagy teherbírású bányászati dömperek felépítményei.
Egy termékcsalád: 50–100 tonnás teherautó-karosszéria
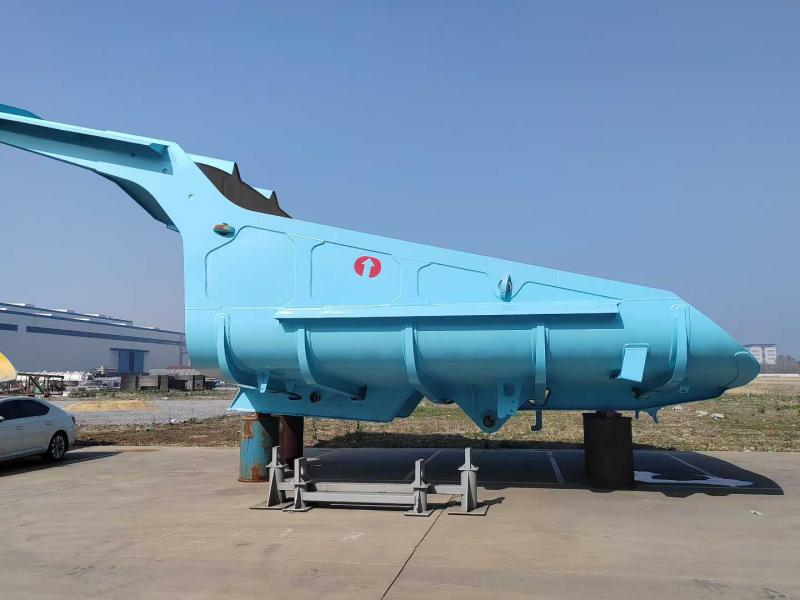
Jelenleg nagy teherbírású bányászati dömperek felépítményeit gyártjuk50-100 tonnás mechanikus hajtású bányászati teherautók, amely a fő alvázplatformokat fedi le, beleértve a Caterpillart, a Komatsut, a BelAZ-t és az XCMG-t.
Főbb specifikációk:
- Padlólemez: 16-20mm NM450 + 10mm kopóbetét
- Oldallemez: 10-12mm NM400
- Púpos kapacitás (SAE 2:1): 35-45 köbméter
- Rakodási magasság: 5–6 m-es hidraulikus kotró ejtésére optimalizálva
A hagyományos lapos fenekű téglalap alakú testekkel ellentétben a mi tervezésünkben akapu nélküli, gombóc típusú profilfolyamatosan ívelt padlóval.
Miért? Mivel a hagyományos lapos padlók megtartják3-5 tonna ragadós anyag ciklusonként- és ez három-öt tonna elveszett hasznos teher, plusz kézi tisztítási munka.
Három technikai alap
1. A 13°-os folyamatos lejtő ("Live Floor")
A padló folyamatosan emelkedik a13 foka fülkevédőtől a hátsó csúcsig. Amikor az emelő beakad, a gravitáció elvégzi a munkát – a teher egy mozdulattal eltörik és elcsúszik. Nincs ásás. Nincs kalapálás. Nincs visszahordás.
2. Kétfokozatú anyagstratégia: NM400 + NM450
Nem használunk egyetlen acélminőséget az egész testhez. A kopási profil nem egységes – így az anyagspecifikáció sem lehet az.
| Zóna | Fokozat | Keménység (HB) | Hozamerő | Funkció |
|---|---|---|---|---|
| Padló és alsó oldalfalak (nagy kopás) | NM450 | 420–480 | ≥1000 MPa | Csúszó kopásállóság |
| Felső oldalfalak és első lombkorona (nagy ütés) | NM400 | 360–440 | ≥900 MPa | Ütéselnyelés, hegesztési stabilitás |
Ezt a kombinációt kezelni tervezték500 kg+ sziklákleesik a magasságból (NM400 elnyeli az ütést), miközben a padló ellenáll a folyamatos húzós kopásnak (NM450 ellenáll a kopásnak).
Hegesztési követelmények: Az NM400 előmelegítést igényel 150°C-ra; Az NM450 szigorúbb paramétervezérlést igényel.
3. Öt hosszirányú, kilenc keresztirányú bordaváz
A FEA szimulációk azt mutatták, hogy a feszültségtörések jellemzően a padló és a merevítők közötti hegesztési varratoknál kezdődnek. Válaszunk: integrálja a tartószerkezetet a héjba.
A külső"öt hosszanti, kilenc kereszt" rácsos kialakításrácsos, elosztóként működik60+ tonnatehertömeg a teljes alvázsínen. Ez megakadályozza a "banánhéj" vetemedését, amely a versenytárs termékekben gyakori.
További funkcionális tervezési elemek
Elülső lombkorona 45°-ban:Két cél: a lezuhanó sziklák eltérítése a fülkétől, és növelje az ütközési kapacitást a súlypont megemelése nélkül.
Megerősített hátsó él:Dupla vastagságú NM450 kopószalaggal szerelve. A bányászati helyek általában visszahúzással tisztítják a dump padokat. Ez a kialakítás megakadályozza a hátsó szél deformálódását, és fenntartja a megfelelő tömítést, ha csomagtérajtó van felszerelve.
Minőségellenőrzés + globális szállítás
Minden test átesikmágneses részecskevizsgálat (MPI)homokfúvás és festés előtt a felszín alatti hegesztési hibák észlelésére. A hegesztés utáni feszültségmentesítő hőkezelés szabványos.
Szállítás:Egyegységes hegesztett konstrukció. Lapos állványos konténerek vagy ömlesztettáru-törő hajók. Kétkomponensű epoxi alapozó (korrózióvédelem tengeri szállításhoz) plusz poliuretán fedőbevonat (UV-álló).
Helyszíni támogatás:Műszaki útmutatást adunk az első telepítéshez.
Miért számít ez?
A bányászat milliókat költ kopólemezekre és szerkezeti javításokra. De a kiadások nagy része a tünetekkel foglalkozik, nem a kiváltó okokkal.
A nagy teherbírású bányászati dömperek felépítményét termikus-mechanikus rendszerként közelítjük meg, nem csak acéldobozként. Ugyanaz a mérnöki tudományág, amely az ólom-oxid kemencékben a hőfeszültséget szabályozza, ma már vonatkozik a hegesztési varratokra is, ha a szállítási út lökésszerű terhelése alatt áll.
A probléma nem az, hogy az acél elhasználódik. Ez az, hogy a hegesztési varratok tönkremennek először. És ez alapvetően hőstressz probléma.
Véletlenül az elmúlt évtizedben megtanultuk, hogyan oldjuk meg.
Kérdés küldése
-
WhatsApp
-
E-mail
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.
Adatvédelmi szabályzat